之前去客户现场看一条检测线,相机总把合格件判成次品,一天要停好几次。排查了一圈,问题不在相机,也不在算法,而在配套的机器视觉激光模组上。记录下来,给遇到类似情况的朋友做个参考。
现场用的是线扫方案,
机器视觉激光模组的激光线打在工件表面形成轮廓,相机沿运动方向取像。其中一处偏差是光平面与相机镜头的相对角度——设备搬迁后重新装配,机器视觉激光模组的角度偏了几度,轮廓数据自然整体失真,这是误判的起点。
调回角度之后,误判减少但没有消失。接着看线宽与景深的匹配:手里的机器视觉激光模组线宽偏粗,遇到工件高低起伏的部位,光带边缘不再锐利,轮廓提取就容易跳点。换用线宽更细、焦深更匹配的机器视觉激光模组,图像干净了不少。
第三个因素是环境光。车间顶部新装了高亮照明,环境光混进来抬高了背景灰度,机器视觉激光模组的有效对比度被压薄。加装窄带滤光片,配合机器视觉激光模组的波长做匹配,问题随即缓解,成本也不高。
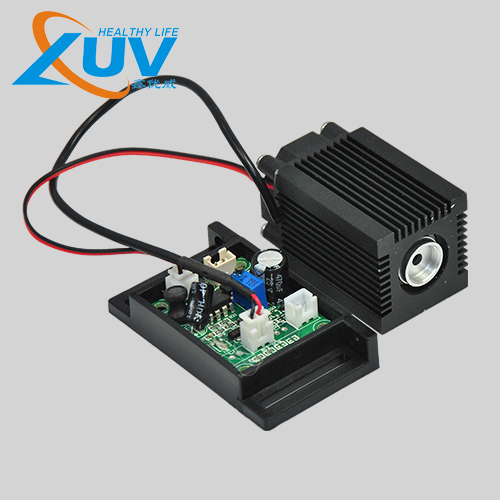
最后是稳定性。产线二十四小时连轴转,机器视觉激光模组若散热跟不上,输出会随温度漂移,早上调好的参数下午就不好使。带自动功率控制的机器视觉激光模组能减少这类漂移,也省下频繁复调的工夫。
顺便说个反例。另一条线也装了机器视觉激光模组,误判却少得多,差别在于他们的机器视觉激光模组与相机、镜头是成套验证后上线的,而不是各自采购再现场拼装。光源看着简单,机器视觉激光模组成套匹配能省下大量现场调试时间。
产线若要换型,记得重新确认机器视觉激光模组的工作距离,工件尺寸一变,原有安装位置未必还合适,这也是机器视觉激光模组容易被忽略的复用前提。
还有个小习惯值得养成:把相机型号、镜头焦距、机器视觉激光模组的角度与距离整理成档,下次搬迁或换型就有据可查,不必对着机器视觉激光模组从零摸索。
一次误判事故,往往要动相机、算法、光源三处,而光源通常是较容易入手的一环。产线上成像不稳,不妨先带着工件做一遍光路检查;需要配合选型,可联系东莞鑫优威,电话 13925814677。





 0769-85781389
 139-2581-4677


 服务热线:
 联系人:
 地址: